


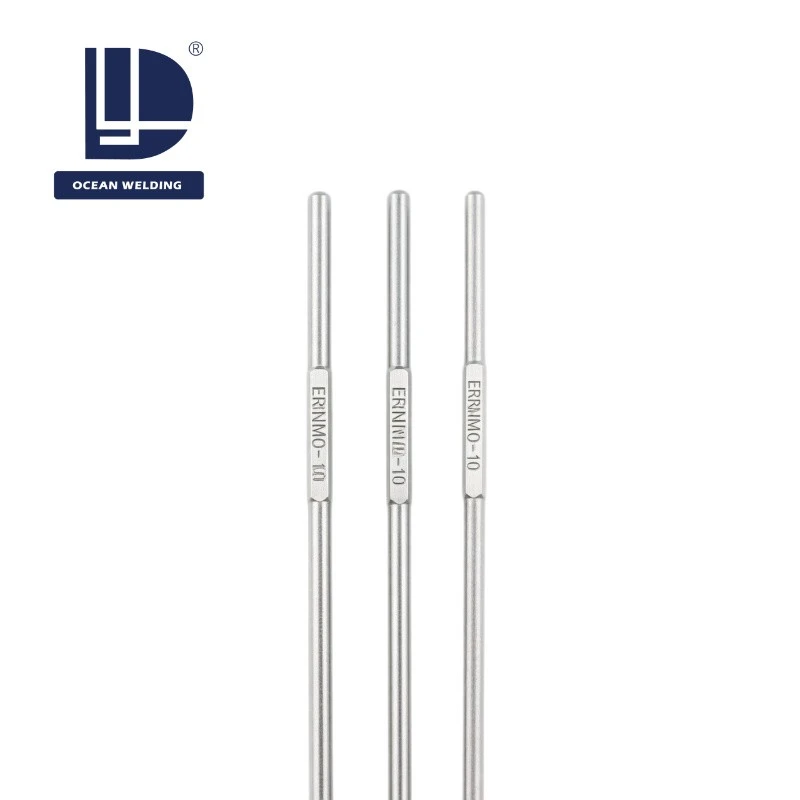

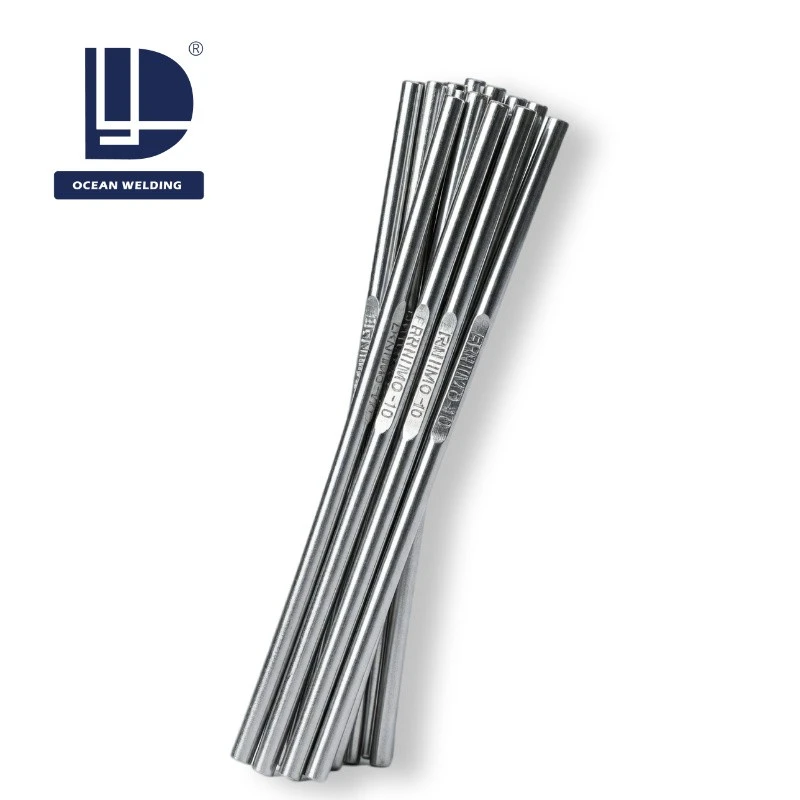
ERNiMo-10 Nickel Alloy Vuam Hlau
ERNiMo-10 Nickel-Molybdenum Alloy Vuam Hlau
ERNiMo-10 is a nickel-molybdenum solid welding wire conforming to AWS A5.14. Tsim los ua cov hlau sib txuam rau Hastelloy B-3 (UNS N10675) thiab tau tshaj B-series npib tsib xee alloys, ERNiMo-10 muab cov khoom siv vuam nrog zoo tiv thaiv rau hydrochloric acid, sulfuric acid, thiab lwm yam kev txo cov tshuaj lom neeg nyob thoob plaws qhov kub thiab txias.
Nrog lub npe nominal muaj pes tsawg leeg ntawm Ni-28.5Mo-1.5Cr-3Fe thiab tswj cov pa roj carbon tsawg (tsawg dua lossis sib npaug li 0.01%), ERNiMo-10 muab cov thermal stability zoo dua piv rau cov khoom ua ntej Ni-Mo (ERNiMo-7 / B-2 hom). Kev txhim kho chemistry txo qis qhov tsim ntawm kev puas tsuaj Ni₄Mo intermetallic theem thaum lub sij hawm vuam thiab kev pab cuam, uas ua rau muaj kev txhim khu kev qha rau intergranular corrosion thiab riam-kab nres nyob rau hauv lub tshav kub-cuam tshuam cheeb tsam.
Cov yam ntxwv tseem ceeb ntawm ERNiMo-10 Hlau
- Exceptional HCl Resistance: Muaj peev xwm tiv taus ntau yam ntawm hydrochloric acid, mus txog rau qhov kub kub.
- Kev txawj ntse hauv Kev Txo Cov Acid Ib puag ncig: Qhia tau zoo heev corrosion kuj hauv H₂SO₄, HCl, H₃PO₄, thiab acetic acid media.
- Thermal Stability: Piv rau ERNiMo-7 (Hom B-2) welding consumables, nws nthuav tawm txhim khu kev tiv thaiv rau Ni₄Mo xaj, yog li txo qhov kev pheej hmoo ntawm embrittlement.
- Tsawg Carbon Deposition: Nrog cov ntsiab lus carbon tsawg dua lossis sib npaug li 0.01%, nws txo qis carbide nag lossis daus thiab cuam tshuam rau intergranular corrosion.
- TIG thiab MIG Compatibility: Haum rau siv nrog ob qho tib si GTAW (TIG) thiab GMAW (MIG) vuam txheej txheem.
- Precise Iron Content Control: Cov ntsiab lus hlau nruab nrab tswj tau zoo heev corrosion kuj thaum txhim kho cov txheej txheem vuam zoo.
ERNiMo-10 Tshuaj muaj pes tsawg leeg
| Element | AWS A5.14 Specification (%) | Cov nyiaj tso ncaj qha (%) |
|---|---|---|
|
Ni |
Qhov nyiaj tshuav (Ntau dua lossis sib npaug rau 65) |
Tshuav |
|
Mo |
27.0–32.0 |
28.5 |
|
Cr |
1.0–3.0 |
1.5 |
|
Fe |
1.0–3.0 |
2.0 |
|
Co |
Tsawg dua los yog sib npaug rau 3.0 |
0.2 |
|
W |
Tsawg dua los yog sib npaug rau 3.0 |
0.1 |
|
Mn |
Tsawg dua los yog sib npaug rau 3.0 |
0.5 |
|
Al |
Tsawg dua los yog sib npaug li 0.5 |
0.1 |
|
Si |
Tsawg dua lossis sib npaug li 0.10 |
0.03 |
|
C |
Tsawg dua lossis sib npaug li 0.01 |
0.005 |
|
P |
Tsawg dua lossis sib npaug li 0.030 |
0.008 |
|
S |
Tsawg dua lossis sib npaug li 0.010 |
0.003 |
Mechanical Properties of Deposited Hlau
| Khoom | Tus nqi |
|---|---|
|
Tensile zog |
Ntau dua lossis sib npaug rau 690 MPa (100 ksi) |
|
Lub zog muaj zog (0.2%) |
Ntau dua lossis sib npaug rau 380 MPa (55 ksi) |
|
Elongation |
Ntau dua lossis sib npaug li 30% |
|
Impact Toughness (RT) |
Ntau dua lossis sib npaug li 110 J |
|
Hardness |
~ 90–95 IB |
Lub weld deposit khaws cia zoo heev ductility thiab toughness nyob rau hauv ib tug dav kub ntau yam, txhawb kev siv los ntawm cryogenic rau 450℃kev pab cuam.
ERNiMo-10 Khoom Specifications
| Khoom | Tus nqi |
|---|---|
|
AWS Classification |
A5.14 ERNiMo-10 |
|
UNS Number |
N10675 (kev tso nyiaj hom) |
|
EN/ISO npe |
ISO 18274: S Ni 6975 |
|
Base Hlau Match |
Hastelloy B-3, Hastelloy B-2, Ni-Mo alloys |
|
Cov txheej txheem vuam |
GTAW (TIG), GMAW (MIG) |
|
Tiv thaiv Gas |
Ntshiab Argon (Ar Ntau dua lossis sib npaug rau 99.99%) lossis Ar + Nws muab |
Pom zoo Vuam Parameters
GTAW (TIG)
| Hlau Dia | Tam sim no (A) | Gas Flow |
|---|---|---|
|
1.0 hli |
50–90 A |
10-14 L / min Ar |
|
1.6mm ib |
80–140 A |
10-14 L / min Ar |
|
2.0mm ib |
100–170 A |
12-16 L / min Ar |
|
2.4mm ib |
120–200 A |
12-16 L / min Ar |
GMAW (MIG)
| Hlau Dia | Tam sim no (A) | Qhov hluav taws xob (V) | Gas Flow |
|---|---|---|---|
|
0.9mm ib |
100–180 A |
20–26 V |
16-22 L/min Ar |
|
1.0 hli |
120–200 A |
22–28 V |
16-22 L/min Ar |
|
1.2 hli |
150–260 A |
24–30 V |
18-25L / min Ar |
Polarity:DCEP (DC Electrode Positive) rau ob txoj kev. Pulsed MIG raug pom zoo rau tawm - ntawm - txoj haujlwm vuam.
Cia thiab tuav
• Khaws ERNiMo-10 nyob rau hauv thawj lub Hoobkas ntim ntim (RH < 50%, 15–30℃)
• Tiv thaiv txhua yam kev sib cuag nrog carbon steel - siv stainless hlau los yog npib tsib xee- alloy racks, clamps, thiab cov cuab yeej
• Qhib TIG pas nrig raj yuav tsum tau muab rov qab; Cov pas nrig yuav tsum tau ntxuav nrog acetone ua ntej siv
•Rau MIG spools, siv cov hnab ntim tshwj xeeb thiab cov lus qhia tiv tauj uas tsis tau siv cov pa roj carbon lossis stainless hlau xaim
•Yog tias xav tias khaws cov dej noo, TIG rods yuav tsum txias ntawm 100-150℃rau 1 teev
FAQ
Q: Cov ntawv thov tseem ceeb rau ERNiMo-10 vuam hlau yog dab tsi?
A: ERNiMo-10 yog cov khoom siv hlau zoo tshaj plaws rau kev vuam Hastelloy B-3 (UNS N10675) alloy thiab lwm yam nickel sib xws-molybdenum (Ni-Mo) alloys. Nws yog tsim tshwj xeeb rau kev tsim cov cuab yeej siv los tswj cov tshuaj hydrochloric acid, sulfuric acid, phosphoric acid, thiab lwm yam kev txo cov tshuaj lom neeg-ib puag ncig uas austenitic stainless hlau thiab cov pa nickel alloys feem ntau ua tsis tiav vim corrosion.
Q: ERNiMo-10 puas tuaj yeem siv los hloov ERNiMo-7 (B-2 muab tub lim)?
A: Yog. Rau kev tsim cov cuab yeej tshiab, ERNiMo-10 yog cov khoom siv hloov kho tau pom zoo los hloov ERNiMo-7. Nws tsis tsuas yog muaj hydrochloric acid tsis kam sib npaug ntawm ERNiMo-7 tab sis kuj ua rau pom kev txhim kho tseem ceeb hauv thermal stability thiab corrosion kuj nyob rau hauv Heat-Affected Zone (HAZ). ERNiMo-10 weld hlau nthuav qhia kev sib raug zoo nrog B-2 thiab B-3 puag hlau.
Q: Dab tsi thaiv cov roj yuav tsum tau thaum vuam nrog ERNiMo-10?
A: Rau tag nrho cov txheej txheem vuam, ntshiab argon (purity Ntau dua lossis sib npaug rau 99.99%) yuav tsum tau siv los ua cov roj thaiv kev tiv thaiv. Thaum welding thicker workpieces, ib qho argon -helium sib tov (muaj txog li 75% argon thiab 25% helium) yuav raug xaiv los txhim kho weld pas dej fluidity thiab nce weld nkag qhov tob. Kev siv cov pa roj carbon monoxide- xws li carbon dioxide (CO₂) lossis nitrogen (N₂)- yog txwv tsis pub.
Q: Vim li cas thiaj yuav tsum tau qhov kub ntawm qhov sib cuam tshuam kom qis dua 100℃thaum vuam?
A: Muab piv rau cov hlau tsis muaj steel, npib tsib xee-molybdenum alloys yog rhiab heev rau thermal cycling (piv txwv li, cov txheej txheem cua sov thiab cua txias). Yog hais tias qhov kev sib tshuam kub siab tshaj 100 degree, nws ua kom lub zog hloov pauv ntawm Ni₄Mo intermetallic tebchaw nyob rau hauv cov qauv alloy thiab tej zaum yuav ua rau tsim ntawm grain ciam teb precipitates; Qhov no, nyob rau hauv lem, hnyav compromises lub alloy lub toughness thiab corrosion kuj.
Q: ERNiMo-10 puas tuaj yeem siv rau hauv oxidizing media ib puag ncig?
A: Tsis yog. Cov ntsiab lus chromium (Cr) ntawm ERNiMo-10 tsuas yog 1% txog 3%; Yog li ntawd, nws muaj zoo tsis muaj kev tiv thaiv oxidizing acids los yog chloride pitting corrosion. Rau cov ntawv thov uas muaj oxidizing media- lossis cov chaw sib xyaw ua ke uas muaj cov kua qaub thiab chlorides-ERNiCrMo-3 (Alloy 625 hom) lossis ERNiCrMo-4 (C-276 hom) vuam cov khoom siv yuav tsum tau siv los hloov.
Cim npe nrov: ernimo-10 nickel alloy vuam hlau, Tuam Tshoj, tuam ntxhab, lwm tus muag khoom, Hoobkas, tuam txhab, lag luam wholesale, luv nqi, yuav, luv nqi, zoo, khoom
Koj Tseem Yuav Zoo Li


Xa kev nug